Рулонные самоклеящиеся этикетки и наклейки https://pobeda.msk.ru/products_cat/naklejki-i-etiketki-v-rulone/ остаются наиболее востребованным форматом маркировки для автоматизированных линий этикетирования. Их производство это непрерывный технологический процесс, в котором каждый этап от выбора материалов до финишной обработки определяет потребительские свойства готовой продукции. Ниже рассмотрены основные компоненты и операции, формирующие качество рулонной этикетки.
Самоклеящаяся основа- структура и материалы
Самоклеящаяся основа (лицевой материал) это верхний слой этикетки, который воспринимает печать и контактирует с поверхностью при наклеивании. От её свойств зависят визуальные характеристики, устойчивость к внешним воздействиям и долговечность маркировки. В рулонном производстве применяются бумажные и плёночные основы, каждая из которых имеет свою нишу.
- Бумажные основы мелованная, офсетная, каст-коатед, термочувствительная отличаются доступной стоимостью и хорошей восприимчивостью к краскам. Мелованные бумаги обеспечивают высокую гладкость и яркость оттиска, что критично для пищевой и косметической маркировки. Термочувствительные бумаги используются в весовом оборудовании и логистике, где изображение формируется термоголовкой без использования краски.
- Плёночные основы полипропилен (BOPP), полиэтилентерефталат (PET), поливинилхлорид (PVC) выбираются для условий повышенной влажности, механического трения или воздействия химических веществ. Прозрачные плёнки позволяют создавать эффект "безэтикеточной" маркировки, когда изображение читается непосредственно с поверхности упаковки. Металлизированные и голографические основы применяются для защиты от подделок и придания продукции премиального вида.
Толщина лицевого материала варьируется от 50 до 100 мкм для плёнок и от 60 до 120 г/м² для бумаг. При подборе основы учитывают не только условия эксплуатации, но и совместимость с клеевым слоем: некоторые плёнки требуют предварительной обработки коронным разрядом для обеспечения адгезии.
Для товаров, подвергающихся заморозке, выбирайте основу с высокой эластичностью при низких температурах, иначе этикетка растрескается по линиям сгиба.
Подложка- функции и виды материалов
Подложка (релиз-лайнер) выполняет двойную задачу: служит носителем для лицевого материала и клеевого слоя в процессе производства и защищает клей до момента нанесения этикетки. Без подложки рулонная этикетка превратилась бы в неразделимый блок, а автоматическое этикетирование стало бы невозможным.
Основное требование к подложке стабильная антиадгезионная способность. Для этого бумажную или плёночную основу покрывают силиконовым слоем, который обеспечивает лёгкое отделение клея при наклеивании и не препятствует его адгезии к целевой поверхности. Силиконизация может быть сплошной или селективной: в зонах, где клей не должен отделяться, антиадгезионное покрытие наносят с пониженной плотностью.
Бумажные подложки калька, крафт, суперкаландрированная бумага доминируют в бюджетном сегменте. Калька (гласиновая бумага) отличается высокой гладкостью и минимальной толщиной, что позволяет увеличить метраж рулона без роста диаметра. Крафт-подложки прочнее на разрыв и лучше переносят высокие скорости перемотки. Плёночные подложки PET, BOPP применяются там, где требуется повышенная точность высечки или прозрачность для контроля нанесения.
Толщина подложки влияет на жёсткость рулона и стабильность подачи в печатной машине. Слишком тонкая подложка склонна к деформации при натяжении, что приводит к смещению приводки. Слишком толстая увеличивает диаметр рулона и снижает эффективность логистики.
Для высокоскоростных линий этикетирования (более 200 этикеток в минуту) выбирайте подложку с гладкостью не ниже 500 единиц по Бекку это минимизирует риск проскальзывания и обрыва полотна.
Флексопечать. Технология и особенности
Флексографическая печать остаётся основным способом нанесения изображения на рулонные этикетки благодаря сочетанию высокой скорости, широкого выбора запечатываемых материалов и относительно низкой себестоимости тиража. В основе технологии лежит использование гибкой фотополимерной формы, которая переносит краску на запечатываемый материал под низким давлением.
Принцип флексопечати строится на взаимодействии нескольких валов: анилоксовый вал дозирует краску на формный цилиндр с рельефными печатающими элементами, а затем форма переносит краску на материал. Глубина ячеек анилоксового вала определяет толщину красочного слоя: для растровых изображений используют валы с мелкими ячейками, для плашек с крупными.
Современные флексомашины оснащаются системами автоматической приводки, которые корректируют положение формы в продольном и поперечном направлениях без остановки оборудования.
Краски для флексопечати бывают трёх типов: на водной основе, на основе растворителей и УФ-отверждаемые. Водные краски экологичны и подходят для пищевой упаковки, но медленнее сохнут. Сольвентные краски обеспечивают высокую стойкость к истиранию, однако требуют эффективной вентиляции. УФ-краски отверждаются за доли секунды под действием ультрафиолета, что позволяет печатать с максимальной скоростью и получать глянцевые поверхности с высокой детализацией.
Флексопечать по рулонным этикеткам предъявляет особые требования к подготовке макета. Растровые изображения нуждаются в ретуши с учётом растяжения формы на цилиндре, а мелкие элементы в увеличении минимального размера до 0,2 мм.
При печати на плёночных основах используйте УФ-краски с высокой эластичностью это предотвратит растрескивание изображения при деформации этикетки на изогнутых поверхностях.
Ламинация- защита и декоративные возможности
Ламинирование нанесение прозрачной плёнки на запечатанную поверхность решает две задачи: защищает изображение от внешних воздействий и придаёт этикетке дополнительный визуальный эффект. В рулонном производстве ламинация выполняется непосредственно после печати, до высечки, что обеспечивает непрерывность процесса.
Горячая ламинация предполагает использование плёнки с термоактивируемым клеевым слоем. При прохождении через нагреваемые валы клей размягчается и плотно соединяется с оттиском. Этот метод обеспечивает высокую прочность сцепления и устойчивость к расслоению, но требует термостойких основ.
Холодная ламинация использует плёнку с предварительно нанесённым давлением активируемым адгезивом: соединение происходит при комнатной температуре под давлением прижимных валов. Холодный способ предпочтителен для термочувствительных материалов и тонких плёнок.
По внешнему эффекту ламинация делится на глянцевую и матовую. Глянцевая плёнка усиливает насыщенность цветов и создаёт эффект влажной поверхности, что востребовано в косметике и напитках. Матовая ламинация придаёт благородную сдержанность и снижает блики, что важно для маркировки продуктов с мелким текстом. Специальные плёнки Soft Touch (бархатистая), антибликовая, УФ-барьерная расширяют дизайнерские возможности.
Толщина ламинирующей плёнки обычно составляет 12–25 мкм. Слишком тонкая плёнка может не обеспечить достаточной защиты от истирания, слишком толстая увеличить жёсткость этикетки и затруднить её наклеивание на криволинейные поверхности.
Для этикеток, которые будут контактировать с влагой или жирами (кулинария, бытовая химия), выбирайте ламинацию с барьерными свойствами и обязательно проверяйте адгезию плёнки к краске после 24 часов отлёжки.
Высечка- формирование контура этикетки
Высечка это операция придания этикетке заданной формы путём прорезания лицевого материала и клеевого слоя по контуру без повреждения подложки. От точности высечки зависит не только внешний вид продукции, но и работоспособность автоматических аппликаторов: неровный контур приводит к застреванию этикеток в подающих механизмах.
Ротационная высечка выполняется на специальном цилиндре с закреплённым высекальным штампом. Штамп это изогнутую стальную пластину с режущими ножами, высота которых строго рассчитана: нож должен прорезать лицевой материал и клей, но не задеть силиконизированный слой подложки. Глубина прореза контролируется с точностью до нескольких микрометров. Полуротационная высечка позволяет использовать плоские штампы на цилиндре меньшего диаметра, что снижает стоимость оснастки для средних тиражей.
Лазерная высечка применяется для сложных контуров и коротких серий. Луч лазера испаряет материал по заданной траектории, исключая необходимость изготовления штампа. Ограничение метода термическое воздействие на кромку, которое может привести к потемнению светлых материалов или изменению свойств клея. Для тёмных этикеток лазерная высечка предпочтительнее ротационной, поскольку исключает появление белого края на срезе.
После высечки выполняется удаление облоя излишков материала вокруг этикеток. Облой удаляется с помощью матричного вала или пневматической системы. Если облой остаётся на полотне, он может наматываться на валы и вызывать обрывы.
При высечке этикеток сложной формы (звёзды, животные, логотипы) предусматривайте минимальный радиус скругления внутренних углов не менее 0,5 мм иначе нож быстро затупится, а кромка получится рваной.
Припуск под обрез- компенсация допусков
Припуск под обрез (вылет за обрез, bleed) это область изображения, выходящая за пределы режущего контура этикетки. Наличие припуска компенсирует неизбежные микросмещения при печати и высечке, гарантируя, что после обрезки на этикетке не останется белых полос по краям.
Величина припуска зависит от точности оборудования и сложности макета. Для рулонной флексопечати стандартный припуск составляет 1–2 мм с каждой стороны. При высечке сложных контуров с острыми углами припуск увеличивают до 3 мм, поскольку вероятность смещения в этих зонах выше. Если изображение содержит фоновую заливку или фотографию, выходящую на край, припуск обязателен. Для этикеток с белым фоном и текстом, не доходящим до края, припуск может быть минимальным или отсутствовать.
Технологический допуск высечки обычно составляет ±0,3–0,5 мм. Это означает, что реальный контур может отклониться от заданного на эту величину. Припуск должен перекрывать допуск с запасом, чтобы даже при максимальном смещении изображение полностью покрывало площадь этикетки. Если припуск недостаточен, на готовой продукции появляются белые "лысины" по краям дефект, который невозможно исправить постфактум.
В дополнение к припуску под обрез дизайнеры закладывают безопасную зону расстояние от важных элементов (текста, логотипа, штрихкода) до линии реза. Для рулонных этикеток безопасная зона составляет не менее 2 мм, для мелких форматов не менее 1,5 мм.
При подготовке макета всегда запрашивайте у типографии актуальные требования к припускам и безопасным зонам они могут различаться в зависимости от конкретного оборудования и материала.
Приводка: точность совмещения красок и контура
Приводка это совмещение отдельных красок при многокрасочной печати и совмещение печатного изображения с линией высечки. Нарушение приводки проявляется в виде цветных контуров вокруг элементов, размытых границ и несовпадения изображения с формой этикетки.
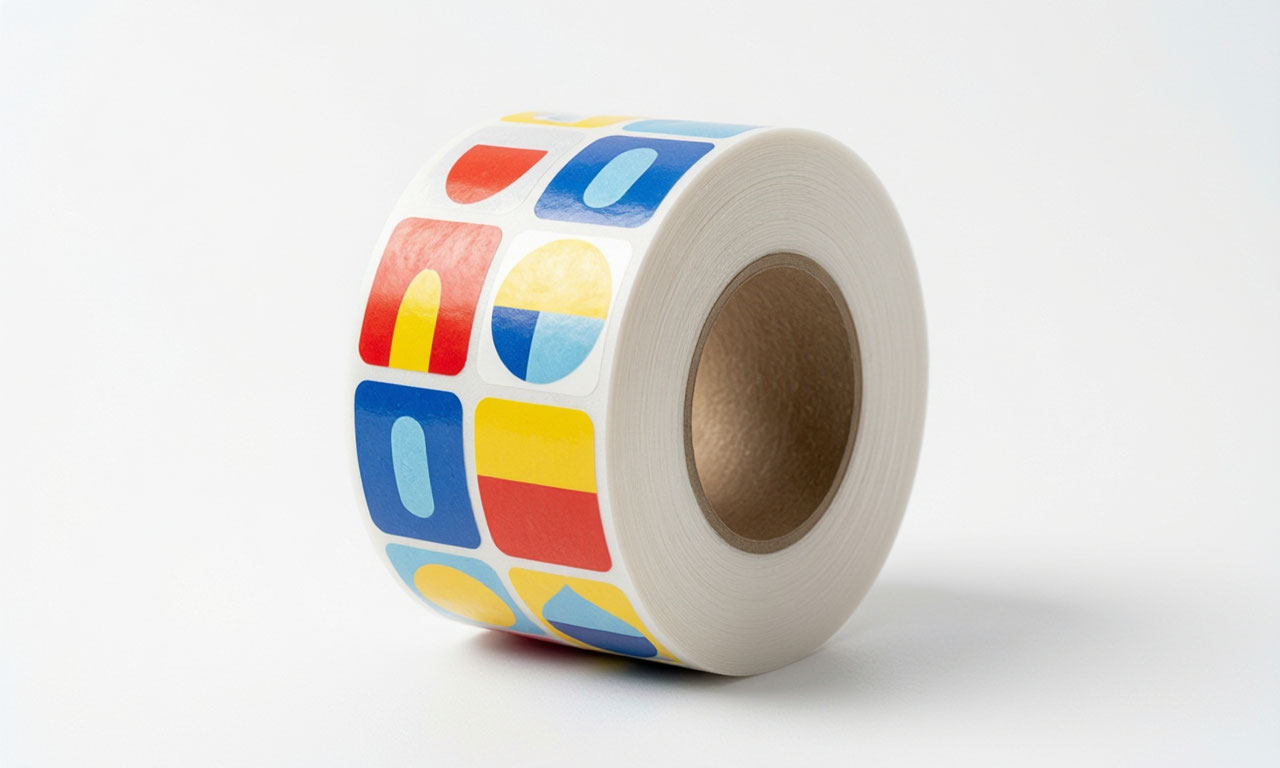
В рулонных флексомашинах приводка контролируется по меткам, нанесённым на полотно за пределами этикеточного поля. Оптические датчики считывают метки и передают сигнал в систему управления, которая корректирует положение формных цилиндров или натяжение полотна. Современные системы обеспечивают точность приводки в пределах ±0,1 мм, что соответствует требованиям даже для мелкошрифтовой маркировки.
Продольная приводка (по направлению движения полотна) регулируется изменением длины пути между секциями или скоростью вращения цилиндров. Поперечная приводка (поперёк полотна) корректируется осевым смещением формных цилиндров. Для машин с центральным барабаном, где все секции работают против одного большого цилиндра, стабильность приводки выше за счёт жёсткой связи между секциями.
Отдельное внимание уделяется приводке высечки. Совмещение контура ножа с оттиском выполняется с помощью регистровых валиков, изменяющих длину пути полотна перед высекальной секцией. Если приводка высечки нарушена, этикетка может быть обрезана со смещением: часть изображения уходит за линию реза, а на соседней этикетке появляется лишний фрагмент.
При печати на прозрачных плёнках используйте контрастные метки приводки на прозрачном материале стандартные метки могут быть плохо различимы для датчиков.
Намотка. Формирование готового рулона
Намотка завершающая операция рулонного производства, в ходе которой отпечатанное, высеченное и обработанное полотно сматывается в рулон заданного диаметра и натяжения. Качество намотки напрямую влияет на работу этикетировочного оборудования у конечного пользователя.
Натяжение при намотке должно быть равномерным по всей ширине полотна и стабильным от начала до конца рулона. Слишком слабое натяжение приводит к образованию складок и смещению витков при транспортировке. Слишком сильное к деформации подложки, выдавливанию клея по краям и слипанию витков. Современные намотчики оснащаются серводвигателями с автоматическим контролем натяжения, которые компенсируют изменение диаметра рулона по мере его роста.
Направление намотки лицевой стороной наружу или внутрь определяется требованиями печатного оборудования и аппликатора. Для большинства рулонных этикеток стандартом является намотка лицевой стороной наружу, при которой этикетки при размотке подаются изображением вверх. Некоторые принтеры этикеток требуют противоположного направления, что необходимо уточнять при заказе.
Диаметр рулона и диаметр внутренней гильзы (втулки) стандартизированы: наиболее распространены гильзы 40 мм и 76 мм. Диаметр рулона ограничен возможностями оборудования: слишком большой рулон создаёт повышенную инерцию и требует мощной размотки.
Для ручных аппликаторов выбирайте рулоны меньшего диаметра с гильзой 40 мм они легче и удобнее в работе, тогда как для высокоскоростных автоматических линий оптимальны рулоны с гильзой 76 мм и максимальным метражом.
Слипание! Причины и способы предотвращения
Слипание самопроизвольное соединение витков рулона, при котором этикетка отделяется от подложки и приклеивается к обратной стороне нижележащего слоя. Это один из наиболее критичных дефектов рулонной продукции, приводящий к остановке этикетировочных линий и браку.
Основная причина слипания выдавливание клея за пределы этикетки при намотке. Если натяжение слишком велико, клей "ползёт" по кромке и контактирует с силиконизированной поверхностью подложки соседнего витка. Со временем адгезия клея к подложке может превысить усилие отделения, и витки склеиваются. Другая причина недостаточная полимеризация УФ-краски или лака: липкая поверхность оттиска контактирует с обратной стороной подложки и создаёт дополнительную адгезию.
Риск слипания возрастает при хранении рулонов в условиях повышенной температуры и влажности. Клей размягчается, его текучесть увеличивается, и выдавливание становится более вероятным. Рулоны, хранящиеся под давлением (например, в штабеле), также подвержены слипанию: вес верхних рулонов усиливает контакт между витками.
Для предотвращения слипания применяют несколько мер. Снижение натяжения при намотке первый шаг: полотно должно быть натянуто достаточно для стабильной подачи, но без избыточного давления на клеевой слой. Использование клеёв с высокой когезионной прочностью снижает вероятность выдавливания. Силиконизация обратной стороны подложки с повышенной плотностью создаёт надёжный барьер между клеем и соседним витком.
Храните рулоны в вертикальном положении или на стеллажах с минимальной нагрузкой на нижние ряды, а перед использованием дайте им акклиматизироваться при рабочей температуре не менее 24 часов.
Постпечатная обработка: финишные операции
Постпечатная обработка объединяет операции, выполняемые после печати и до намотки готового рулона. Помимо ламинации и высечки, в этот этап входят лакирование, тиснение фольгой, нанесение защитных покрытий и персонализация.
- Лакирование нанесение прозрачного покрытия на оттиск может быть сплошным или выборочным. Выборочный лак создаёт эффект контраста между глянцевыми и матовыми участками, подчёркивая логотипы и основные элементы дизайна. УФ-лак отверждается под действием ультрафиолета за доли секунды, что позволяет включать лакирование в непрерывный рулонный процесс без снижения скорости. Водно-дисперсионные лаки экологичнее, но требуют сушки, что ограничивает их применение на высокоскоростных линиях.
- Холодное тиснение фольгой перенос металлизированного слоя с плёнки-носителя на оттиск под давлением позволяет создавать эффект золотого или серебряного блеска без нагрева. Технология востребована для премиальной маркировки: алкоголь, парфюмерия, кондитерские изделия. Холодное тиснение совместимо с ламинацией и может выполняться в одной линии с печатью и высечкой.
Персонализация нанесение переменных данных (серийных номеров, штрихкодов, QR-кодов, дат) выполняется струйными принтерами или термотрансферными головками, встроенными в рулонную линию. Для защиты от подделок применяются голографические элементы, невидимые УФ-метки и микротекст.
При заказе рулонных этикеток с персонализацией уточняйте, на каком этапе наносится переменная информация до или после ламинации. Ламинация поверх персонализированных данных может затруднить считывание штрихкодов сканерами.
Советы по заказу рулонных этикеток
При формировании заказа на рулонные этикетки важно учитывать не только дизайн, но и технологические параметры, которые определят совместимость продукции с вашим оборудованием. Направление намотки, диаметр гильзы, максимальный диаметр рулона, тип подложки и клея эти параметры должны быть согласованы с поставщиком до начала производства.
Проверка совместимости клея с поверхностью нанесения обязательный этап. Постоянный клей подходит для большинства пластиков и стекла, съёмный для временной маркировки и поверхностей, чувствительных к адгезии. Для поверхностей с низкой энергией (полиэтилен, полипропилен) требуются специальные клеи с повышенной начальной липкостью. Тестирование на образцах позволяет избежать отклеивания или, наоборот, повреждения поверхности при снятии этикетки.
Срок хранения рулонных этикеток ограничен: клеевой слой со временем теряет свойства, а подложка может деформироваться. Стандартный срок хранения 12 месяцев с даты производства при температуре 15–25 °C и относительной влажности 40–60%. Превышение срока или нарушение условий хранения приводит к слипанию, потере липкости и проблемам с подачей в аппликаторе.
Приёмка рулонной продукции должна включать визуальный контроль на наличие дефектов печати, точность высечки, равномерность намотки и отсутствие слипания. Проверка первых метров рулона и нескольких произвольных участков позволяет выявить системные проблемы до запуска в производство.
Сохраняйте контрольный образец из каждой партии при возникновении рекламаций это ускорит разбор ситуации и поможет установить причину дефекта.
Сводная таблица лицевых материалов
| Материал | Толщина / плотность | Восприимчивость к краскам | Устойчивость к влаге | Типовое применение |
|---|---|---|---|---|
| Мелованная бумага | 60–120 г/м² | Высокая, гладкая поверхность | Низкая | Пищевая и косметическая маркировка |
| Офсетная бумага | 60–120 г/м² | Средняя | Низкая | Логистика, внутренняя маркировка |
| Каст-коатед | 60–120 г/м² | Высокая, яркий оттиск | Низкая | Рекламные и подарочные этикетки |
| Термочувствительная бумага | 60–120 г/м² | Формирование термоголовкой | Низкая | Весовое оборудование, логистика |
| BOPP | 50–100 мкм | Требует УФ-красок | Высокая | Напитки, бытовая химия |
| PET | 50–100 мкм | Требует УФ-красок | Высокая | Премиальная маркировка, защита от подделок |
| PVC | 50–100 мкм | Требует УФ-красок | Высокая | Изогнутые поверхности, химические среды |
Сводная таблица параметров
| Параметр | Типовое значение | Влияние на печать | Влияние на этикетирование | Рекомендация |
|---|---|---|---|---|
| Гладкость подложки | Не ниже 500 единиц по Бекку | Стабильность натяжения полотна | Исключение проскальзывания | Выбирать для линий свыше 200 этикеток в минуту |
| Припуск под обрез | 1–2 мм, до 3 мм для сложных контуров | Компенсация микросмещений | Отсутствие белых полос по краям | Согласовывать с типографией до вёрстки |
| Точность приводки | ±0,1 мм | Совмещение красок | Совпадение изображения с контуром | Контрастные метки для прозрачных плёнок |
| Толщина ламинирующей плёнки | 12–25 мкм | Защита оттиска | Жёсткость этикетки | Барьерные плёнки для влажных сред |
| Диаметр гильзы | 40 мм или 76 мм | Совместимость с печатной машиной | Совместимость с аппликатором | 40 мм для ручных, 76 мм для автоматических линий |
| Натяжение при намотке | Равномерное по всей ширине | Стабильность подачи | Отсутствие слипания | Контроль серводвигателем |
| Срок хранения | 12 месяцев | Сохранность клеевого слоя | Отсутствие потери липкости | 15–25 °C, влажность 40–60% |